Controllo del flusso nelle produzioni su commessa
21 Ottobre 2026Molte varianti e piccole serie lungo l’intero flusso produttivo
Per la manifattura europea, competere soltanto sul costo è difficile. Nelle produzioni con molte varianti e piccole serie, una parte importante del vantaggio competitivo sta nella capacità di rispondere a richieste personalizzate, adattarsi alle esigenze del cliente e consegnare con tempi brevi e affidabili.
Questo richiede di guardare l’intero flusso produttivo, seguendo ordini, lotti e materiali attraverso lavorazioni, attese, controlli e passaggi tra reparti. L’efficienza dei macchinari e la saturazione delle macchine restano importanti, ma da sole non spiegano quanto tempo serve per completare un ordine o un lotto, dove si accumulano le attese e perché una consegna rischia di slittare.
Il cambiamento riguarda quattro aspetti. Prima ancora della tecnologia, cambia il modo di misurare la produzione e prendere decisioni.
| Approccio tradizionale | Approccio orientato al flusso |
|---|---|
| Produzione di massa | Molte varianti e piccole serie |
| Gestione dei volumi | Gestione della variabilità |
| Efficienza della singola macchina | Risultati dell’intera fabbrica |
| Costo per ora macchina | Tempo di attraversamento ordine |
1. Il contesto e la fine della manifattura prevedibile
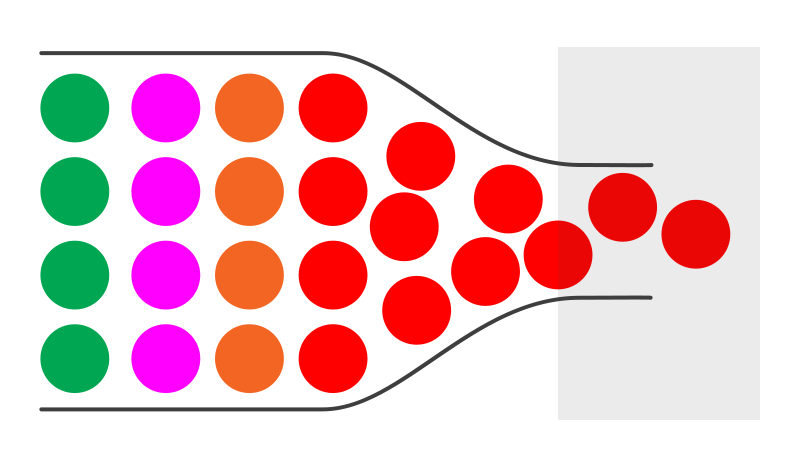
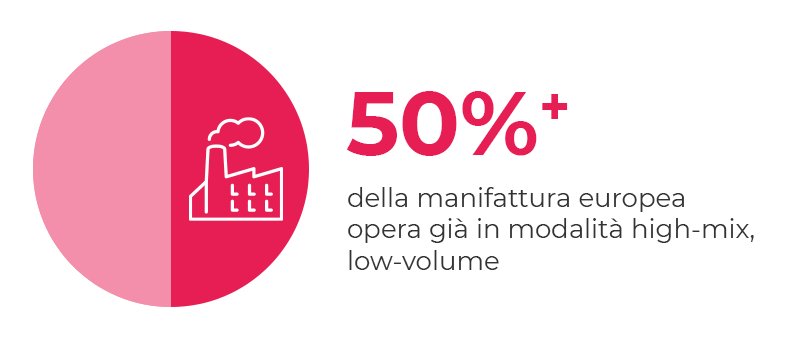
Molti modelli di gestione presuppongono grandi volumi, prodotti standardizzati, sequenze stabili e domanda prevedibile. La realtà di una fabbrica high-mix, low-volume è diversa: tanti prodotti differenti, piccoli lotti, percorsi variabili e priorità che cambiano.
Questa complessità è spesso il risultato di una precisa scelta competitiva: offrire al cliente prodotti su misura, gestire modifiche anche a commessa avviata e rispondere rapidamente a nuove richieste.
Questo modello si ritrova, per esempio, in alcune produzioni di macchinari industriali, componenti aerospaziali, strumenti di misura e apparecchiature specialistiche, oltre che nella carpenteria e nelle lavorazioni meccaniche in piccoli lotti. Non riguarda indistintamente interi settori: conta la combinazione concreta di varietà, volumi e percorsi produttivi.
Ogni ordine può richiedere risorse diverse, in sequenze diverse e con vincoli diversi. La complessità aumenta quando questi percorsi si incrociano e dipendono gli uni dagli altri.
Una modifica tecnica, un componente mancante o un’ispezione più lunga del previsto producono conseguenze che dipendono anche dagli altri ordini in lavorazione. Il ritardo di una fase può spostare il lavoro previsto in un altro reparto, generare nuove attese e costringere a rivedere le priorità.
In questo contesto, misurare soltanto l’utilizzo delle macchine restituisce una fotografia incompleta. I colli di bottiglia possono cambiare con il mix produttivo, mentre tempi standard e programmi diventano meno rappresentativi quando la variabilità aumenta.
Anche tenere sempre tutte le risorse occupate può avere effetti indesiderati. Immettere più ordini in produzione, senza considerare la capacità delle fasi successive, rischia di aumentare il lavoro in corso, il WIP, e di allungare le code.
2. Perché le consegne slittano e il fraintendimento del lean
Uno dei principi fondamentali del lean è migliorare il flusso, eliminando gli sprechi che rallentano il passaggio degli ordini in fabbrica.
McKinsey lo ribadisce in un articolo del marzo 2025 dedicato alle produzioni ad alta complessità e bassi volumi: le pratiche efficaci in contesti come automotive ed elettronica non vanno trasferite automaticamente in fabbriche con mix, variabilità e vincoli differenti. L’obiettivo rimane migliorare il flusso; le modalità devono adattarsi al contesto. [1]
Nelle produzioni ad alta varietà e piccoli volumi, un reparto può raggiungere gli obiettivi di efficienza e saturazione delle macchine senza riuscire a completare gli ordini più urgenti. Una macchina può essere molto utilizzata mentre, altrove, si accumulano semilavorati in attesa.
Il fraintendimento nasce quando il miglioramento del flusso viene ridotto a un obiettivo riferito alle singole macchine: tenerle sempre occupate, aumentarne l’efficienza, evitare qualunque fermo.
Legge di Little
In condizioni stabili, il WIP medio è pari al ritmo medio di uscita moltiplicato per il tempo medio di attraversamento. A parità di ritmo di uscita, più lavoro nel sistema significa tempi più lunghi. [2]
La conseguenza operativa è familiare: la fabbrica lavora molto, ma gli ordini avanzano lentamente. Per migliorare le consegne bisogna capire quali attività fanno avanzare gli ordini e quali alimentano soltanto nuove code.
3. Il vero costo invisibile è l’ordine fermo
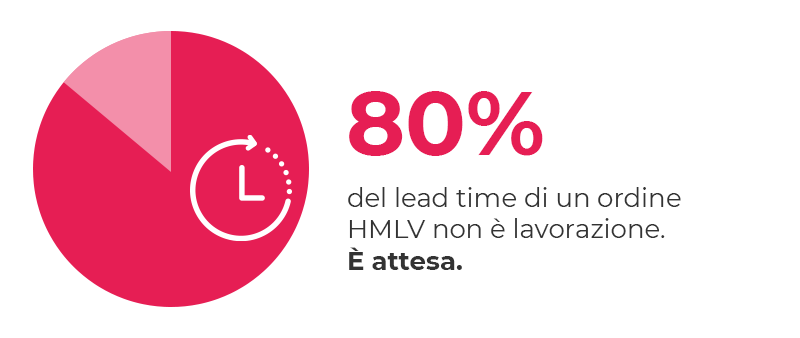
Il tempo di attraversamento comprende lavorazioni e attese. Misurare soltanto le ore lavorate lascia fuori una parte del percorso dell’ordine.
Un componente può aspettare davanti a una macchina, restare fermo fino al completamento di un lotto per il trattamento termico, attendere una modifica progettuale o un controllo qualità. Sono intervalli che possono incidere sulla consegna senza emergere dalle sole ore di lavorazione registrate.
Se la raccolta dati si concentra sull’inizio e sulla fine delle operazioni, questi passaggi restano poco visibili. Analogamente, un gestionale aggiornato soltanto a consuntivo permette di ricostruire il risultato, ma aiuta meno a capire dove intervenire mentre il lavoro è ancora in corso.
Capitale immobilizzato
I soldi già spesi in materiali e lavorazioni restano impegnati nei prodotti ancora da completare. Ridurre le attese può contribuire a ridurre il capitale assorbito dal WIP.
Variabilità che si autoalimenta
Più un ordine resta nel sistema, più può essere esposto a cambi di specifica, nuove urgenze e ripianificazioni che complicano il coordinamento.
Consegne meno affidabili
Senza una visione aggiornata dell’avanzamento, i rischi di ritardo possono emergere quando il margine per recuperare è già ridotto.
Per questo serve affiancare alle misure sulle macchine una misura continua del percorso degli ordini: dove sono, quanto restano nelle diverse fasi e cosa impedisce loro di avanzare.
4. Tre domande a cui la fabbrica dovrebbe saper rispondere
Gli interventi per migliorare il flusso sono noti. Applicarli richiede però informazioni sufficientemente aggiornate e condivise. Il punto di partenza può essere riassunto in tre domande.
1. Dove sono i miei ordini adesso?
Visibilità in tempo reale sulla posizione e lo stato di ogni ordine nel sistema.
2. Arriveranno in tempo?
Misurare il cycle time reale, comprensivo delle attese, non solo delle lavorazioni.
3. Cosa li sta rallentando?
Identificare i vincoli attivi: code, attese, decisioni non prese.
Dove sono i miei ordini adesso?
Con molti ordini attivi e percorsi differenti, conoscere la situazione complessiva diventa difficile. Il responsabile di produzione sa quali sono le urgenze principali, ma per ricostruire il resto può dover telefonare, chiedere ai capi reparto o fare un giro in fabbrica.
Una visione aggiornata della distribuzione degli ordini permette di riconoscere gli accumuli e di gestire il WIP per area. Aiuta anche a coordinare le priorità oltre i confini del singolo reparto. È il compito del controllo della produzione: coordinare il lavoro tra i reparti, come un centro di controllo del traffico.
Arriveranno in tempo?
È la domanda del cliente e dovrebbe trovare una risposta prima che la consegna diventi un’emergenza. Per valutarla occorre osservare il tempo totale di attraversamento, comprese le attese, insieme alle fasi ancora da completare. Sapere che un ordine è fermo da giorni rende possibile intervenire prima che qualcuno inizi a cercarlo.
Il dato deve accompagnare il percorso fisico di ordini e lotti. La raccolta automatica, dove applicabile, può rendere gli aggiornamenti più tempestivi e ridurre la dipendenza dalle dichiarazioni manuali. La visibilità non elimina l’incertezza, ma permette di riconoscere prima i segnali di ritardo.
Cosa li sta rallentando?
I blocchi possono dipendere dalle macchine, ma anche dai passaggi tra reparti e dalle attività di supporto: un componente mancante, un’approvazione tecnica, un controllo qualità, una movimentazione o una priorità non definita. Individuare posizione e durata dell’attesa è il primo passo. Il successivo è comprenderne la causa, assegnare una responsabilità e chiarire quando intervenire.
Anche le riunioni operative quotidiane diventano più utili se, accanto a sicurezza, qualità e costi, affrontano domande concrete sul flusso: quali ordini sono a rischio? Dove crescono le code? Quale decisione può sbloccare il lavoro?
Le tre domande trasformano la raccolta dati in uno strumento di gestione. Il valore sta nella possibilità di riconoscere il problema e agire mentre c’è ancora tempo.
5. Gestire i tempi nel lavoro quotidiano
Gestione della qualità, lean e digitalizzazione hanno portato strumenti fondamentali per controllare i processi, ridurre gli sprechi e conoscere meglio gli impianti. Nelle produzioni complesse, questi strumenti devono aiutare anche a seguire l’intero percorso dell’ordine.
Gestione della qualità
Oggetto: processo
Lean Manufacturing
Oggetto: spreco
Digitalizzazione
Oggetto: macchina
Governo del tempo
Oggetto: flusso dell’ordine
Gestire i tempi significa seguire i tempi di attraversamento con la stessa attenzione riservata a qualità e costi. Significa valutare le prestazioni dei reparti anche in relazione al completamento degli ordini e dei lotti e gestire ogni giorno i cambiamenti di prodotti, quantità e priorità.
Il risultato da perseguire è una fabbrica capace di reagire prima, contenere le attese e indicare date di consegna più affidabili, anche quando cambiano le richieste del cliente o le priorità di produzione.
Quanto velocemente, e con quale affidabilità, gli ordini attraversano la nostra fabbrica? È da qui che il controllo del flusso può diventare una leva concreta di competitività.
Perché è nata Komete
Komete è nata proprio da questa osservazione: molti sistemi tradizionali di gestione della produzione si concentrano sull’efficienza delle macchine e sulle ore lavorate, mentre chi produce su commessa deve rispondere ogni giorno a una domanda diversa: riusciremo a consegnare al cliente nei tempi promessi?
Per questo abbiamo scelto di concentrarci sul flusso reale degli ordini, comprese le attese e i passaggi tra reparti. Per aiutare le fabbriche a capire dove si trovano le commesse, cosa le sta rallentando e quali rischiano di arrivare in ritardo.
Riferimenti
[1] McKinsey, How high-complexity, low-volume manufacturers can reach full potential, 20 marzo 2025.
https://www.mckinsey.com/capabilities/operations/our-insights/how-high-complexity-low-volume-manufacturers-can-reach-full-potential
[2] MIT, Manufacturing Processes and Systems, 2018.
https://web.mit.edu/course/2/2.810/www/files/lectures/lec1-intro-2018.pdf